





كشف تسرب المعدات فراغ والكشف عن الخلل
 Jul 16, 2019|
كشف تسرب المعدات فراغ والكشف عن الخلل
مع التطوير والتحديث المستمر للتكنولوجيا ، أصبحت أنواع وهياكل معدات التفريغ أكثر تنوعًا. من أجل ضمان سلامة وكفاءة الإنتاج ، يتم الجمع بين هياكل مختلفة من المعدات لوضع متطلبات مختلفة للكشف عن التسرب واكتشاف عيوب المعدات. قم بتحليل أحدث تقنيات الاختبار ووسائله ، وطرح نطاق التطبيق والنقاط الرئيسية وفقًا للتطبيق الفعلي ، حتى تتمكن وحدات الإنتاج والمستخدم من اختيار طرق وأدوات الاختبار المناسبة بسهولة وسرعة.
مع التقدم المستمر في العلوم والتكنولوجيا وتحسين متطلبات جودة المنتج ، كان تطبيق معدات التفريغ في مختلف الصناعات بمثابة تعزيز غير مسبوق. تستخدم المعدات المتعلقة بالفراغ على نطاق واسع في مجالات اختبار محاكاة الطيران ، الصناعة النووية ، اختبار تصادم أيون الفضاء ، المعالجة الحرارية للأجزاء الميكانيكية ، لحام الفراغ للأجزاء الجديدة ، تعدين الفراغ ، تخزين وتجفيف المواد الصيدلانية البيولوجية وتجفيف الفراغ وحفظه. بغض النظر عن شركات إنتاج المعدات أو استخدام المؤسسات ، فإن سلامة وموثوقية المعدات هي ضمان الإنتاج الطبيعي للظروف المبكرة. الكشف المبكر عن نقطة تسرب المعدات وموقع العيب ، يصبح المفتاح للقضاء على المخاطر الخفية. مع التحديث المستمر والتقدم التكنولوجي في السنوات الأخيرة ، تتوفر المزيد والمزيد من طرق الاختبار والمعدات التقنية ، والمجالات والصناعات أكثر شمولاً.
استنادًا إلى ممارسة الإنتاج في السنوات الأخيرة وتتبع تطوير التكنولوجيا ذات الصلة في الداخل والخارج ، تحلل هذه الورقة بشكل شامل التقنيات والمبادئ الرئيسية للكشف عن التسرب / الخلل في الوقت الحاضر ، وتلخص مزايا وعيوب مختلف كشف تسرب / كشف الخلل التقنيات في ظل معدات الفراغ المختلفة وظروف التشغيل ، وذلك لتوفير الأساس النظري للعاملين الذين لديهم احتياجات الكشف عن التسرب والكشف عن العيوب.
وفقًا لهيكل القشرة المختلف لمعدات التفريغ ، يمكن تقسيم معدات التفريغ إلى نوعين: هيكل الغلاف المزدوج (مبرد بالماء) وهيكل طبقة واحدة (بدون تبريد بالماء). في هذه الحالة ، قد يؤدي الخلل إلى تسرب المياه أو تسرب الهواء. سيؤدي كل من تسرب المياه وتسرب الهواء إلى إحداث أضرار كبيرة في اختبار الإنتاج والمعدات نفسها ، خاصة بالنسبة لفرن المعالجة الحرارية العالية الحرارة ، قد يؤدي حدوث تسرب المياه إلى حوادث تتعلق بسلامة الإنسان ، والتي تحتاج إلى عناية كبيرة ل .
1. أنواع العيوب
يمكن تقسيم عيوب قشرة المعدات بشكل عام إلى عدة أنواع . وفقا لشكل العيوب المذكورة أعلاه ، سيتم وضع ما يلي من جانبين:
(1) كشف تسرب نقاط التسرب من خلال مواد الجسم.
(2) كشف الخلل عن العيوب الداخلية للجسم.

الشكل 1 الشكل 1. تسرب في التماس لحام

تين. 2 تسرب عيوب الآلات
2. كشف التسرب والكشف عن عيوب المعدات فراغ
بشكل عام ، قبل مغادرة المصنع ، يجب اختبار معدات التفريغ للتأكد من إحكامها ، ويمكن العثور على نقطة التسرب المشكلة في الوقت المناسب ، والتي يمكن حلها عن طريق اللحام. بالنسبة إلى أوعية الضغط (خزانات التخزين ، الخزانات ، أفران تبريد الغاز ذات الضغط العالي ، إلخ) ، يجب أن تعتمد طريقة الكشف عن عيوب الأشعة السينية ، في وقت مبكر لصياغة عيوب الفحص المتوسط ، ولكن بالنسبة لأوعية الضغط للمعدات التفريغية ، إدراج الرمل والعيوب الضعيفة أو عدم تسريب العيوب مثل حوض اللحام رقيق جدًا ، لا تجري عمليات الفحص عادة ، فهذا مخصص لاستخدام المعدات بعد حدوث مشكلة خفية آمنة ، لذا يجب أيضًا اختبار هذا النوع من العيب ، اختباره وإزالته في أقرب وقت ممكن.
طرق الكشف الشائعة هي طريقة الضغط الإيجابي ، طريقة الضغط السلبي ، كشف عيب الأشعة السينية ، كشف عيوب المسحوق المغناطيسي ، كشف العيوب بالموجات فوق الصوتية ، اكتشاف عيوب النفاذية ، كشف عيب التيار الدوامي ، كشف عيب أشعة جاما ، اختبار الكيروسين ، تصوير العيوب بالأشعة تحت الحمراء الحرارية الكشف ، مجموعة مراحل الكشف عن الخلل الصك ، فحص اللون والكشف عن الخلل.
2.1 طريقة الضغط الإيجابي
تتمثل طريقة الضغط الإيجابي في إغلاق وتضخيم الأجهزة المكتشفة بحيث يكون ضغطها الداخلي أعلى من الضغط الجوي الخارجي ، والذي يمكن الحكم عليه من خلال طريقة انخفاض الضغط ، والكشف عن غمر الماء والكشف عن النقطة الثابتة.
أ. الحكم بواسطة طريقة هبوط الضغط: في حالة الإغلاق التام لجميع الأسطح الملامسة ، يمكن تحديد حجم كمية التسرب عن طريق قياس تغيرات الضغط بأداة الضغط ، ومن ثم يمكن استنتاج درجة تسرب المعدات ، ولكن نقطة التسرب لا يمكن وضعه بوضوح.
ف = (P1-P2) / ΔT
حيث P1 - - قيمة الضغط داخل الجهاز في بداية الاختبار بعد التضخم ، باسكال ؛ P2 - قيمة الضغط داخل الجهاز في نهاية الاختبار ، باسكال ؛ Δ T - وقت الاختبار الإجمالي T2 - T1 ، ح
من أجل إصدار حكم كمي أكثر دقة لحجم تسرب الجهاز ، يمكن أيضًا تحويله إلى معدل التسرب.
qL = q × V / 3600
حيث ، V - حجم المعدات فراغ ، L
وفقًا لمعدات مختلفة ، فإن معدل التسرب المطلوب ليس هو نفسه ، وهو مناسب للحكم النوعي على تسرب الحاويات الكبيرة ، ومن الصعب اكتشاف التسرب الجزئي.
ب. اكتشاف غمر الماء: بعد أن يصل الضغط في الجهاز إلى الضغط الإيجابي ، اغمره في الماء وحكم على موقع وحجم التسرب من خلال مراقبة حالة الفقاعة. إنها مناسبة لاكتشاف أختام التجويف المعقدة الصغيرة ويمكنها تحديد موقع نقطة التسرب بدقة أكبر. لذلك ، تسمى هذه الطريقة أيضًا طريقة الفقاعة. بالنسبة للمعدات الكبيرة التي تتطلب خزان مياه كبير بما فيه الكفاية ، في نفس الوقت ، فإن معدات الرفع والمناولة صعبة نسبيًا ، وليس من السهل الاقتراب من ملاحظات الموظفين والتشغيل ، وطريقة الاهتمام بالتحكم في ضغط التضخم ، لن ينتج عن الضغط المنخفض الذي يتم تمريره بشكل متناهي الصغر فقاعات ، كما يجب أن يكون الضغط الزائد على الجهاز نفسه والمشكلة الخفية المتعلقة بسلامة موظفي التشغيل وفقًا لتصميم حاوية الاختبار لتحديد نطاق الضغط المناسب. في الوقت نفسه ، بالنسبة للهيكل المزدوج الطبقة المغلفة ، فقط لتحديد ما إذا كان هناك تسرب ، فقاعات سوف تفيض من مدخل ومخرج الأنابيب ، لا يمكن أن يكون واضحا حول جدار نقطة تسرب محددة.
اختبار النقطة الثابتة: بعد الوصول إلى الضغط الإيجابي داخل الجهاز ، سيتم طلاء جميع الواجهات واللحامات بماء صابوني. عندما يكون هناك تسرب ، سيتم العثور على فقاعات واضحة. يمكن استخدام حجم وتواتر الفقاعات لتحديد موقع نقطة التسرب وتحديد حجم التسرب. هذه الطريقة مناسبة بشكل خاص لهيكل المراقبة المزدوجة المغطاة (كما هو موضح في الشكل 3) ، وعمومًا فقط منفذ المخرج ، نظرًا للهيكل عن طريق سد فتحة ، إلى فم آخر يملأ الضغط الإيجابي ، يمكن للمعدات داخل وخارج جميع واجهات اللحام واللوحة تم تحويلها إلى حكم دقيق ، وهذا النوع من الهياكل يمكن أن يكون ارتفاع ضغط التضخم نسبيًا ، وأكثر ملاءمة للمراقبة ، والعملية بسيطة ، ولا توجد مكونات أخرى تم شراؤها ومعدات اختبار.

تين. 3 سترة مزدوجة الجسم الفرن
2.2. طريقة الضغط السلبي
تتمثل طريقة الضغط السلبي في تفريغ الجهاز في حالة الختم ، وهو عكس طريقة الضغط الإيجابي. يمكن استكمال الحكم على التسرب وتحديده من خلال طريقة معدل ارتفاع الضغط ، وطريقة كشف تسرب الأسيتون ، وكشف تسرب الهليوم GMS.
طريقة ضغط ارتفاع معدل. الحكم نوعيًا على مقدار التسرب من خلال حساب معدل ارتفاع الضغط
ف = (P2-P1) / ΔT
في الصيغة P1 - درجة فراغ في 15 دقيقة بعد وقف استخراج غرفة فراغ ، باسكال ؛ P2 - درجة الفراغ داخل المعدات في نهاية الاختبار ، باسكال ؛ Δ T - وقت الاختبار الإجمالي T2 - T1 ، ح
بسبب ظروف التشغيل المختلفة للمعدات ومتطلبات درجة الفراغ ، قد يكون P1 عدة أوامر مختلفة الحجم ، والتي تحدد شكل نظام استخراج الفراغ. في الوقت نفسه ، بالنسبة لأشكال مختلفة من الفرن يجب أن تأخذ في الاعتبار بالكامل تأثير إطلاق الغازات (وخاصة شعر الكربون الجرافيت ومواد العزل الحراري التي يسهل اختراقها من ألياف سيليكات الألمنيوم) ، توحي بأن تأخذ الحد ، وفرن الخبز ، ومعدل اختبار ارتفاع الضغط مرة أخرى ، يمكن الحكم التسرب ، وبالحساب ولكن لا يمكن تحديد موقع واضح للموضع غير المحسوب.
ب. طريقة كشف تسرب الأسيتون: يمكن استخدام طريقة الأسيتون لتحديد موقع نقطة التسرب عندما تكون درجة الفراغ أقل من 10. باسكال ، وذلك لتسهيل المراقبة ، عادة بعد فترة طويلة من ضخ الهواء في حالة الفراغ ، عندما الضغط داخل الجهاز لأسفل ببطء (وقد وصل إلى الجهاز يمكن التفكير في الفراغ النهائي) ، استخدم الإبرة لأسيتون لرش واجهة وموقف اللحام ، في هذه المرحلة ، لوحظ درجة فراغ في أي وقت ، إذا كان هناك قم بالوصول إلى الوضع المرقع في الأسيتون ، نظرًا لتأثير عزل السائل ، ومنع التسرب المستمر في الجو ، سترتفع درجة الفراغ بسرعة ، ولكن مع وجود أجهزة استنشاق الأسيتون السائلة داخل التجويف ، تتطاير بسرعة تغويز ، معدات سوف تنخفض درجة الفراغ على الفور ، ثم من خلال هذه الطريقة يمكن تحديد موقف القمع بشكل أكثر وضوحًا. نظرًا لأن الأسيتون سائل ، عند الرش ، يجب رش خط اللحام الموجود على الأرض الرأسية من أسفل لأعلى لمنع التدفق السريع للسائل إلى أسفل خط اللحام ، مما يؤثر على تحديد نقطة التسرب. هذه الطريقة للمعدات التفريغية ، تكلفة الاختبار منخفضة ، ولكن بالنظر إلى الأسيتون قد يؤدي إلى بعض التأثير التآكل على نظام الفراغ ، وكمية صغيرة من استخدام هذه الطريقة ، يجب توخي الحذر ، خاصة في حالة مضخة الانتشار ، يمكن للأسيتون إنتاج التلوث على الجسم النفطي ، تؤثر على قدرة استخراج النفط مضخة نشر وعمر الخدمة ، المشغلين يريدون أيضا القيام بعمل جيد في حمايتهم لمنع الأسيتون في اتصال مع جسم الإنسان.
جيم - مزاج محلل طيف الهيليوم: تعتمد الطريقة على طريقة الضغط السلبي ، باستخدام مقياس الطيف الكتلي للكشف عن التسرب ، وهناك أنواع كثيرة من وضع الاتصال ، المؤلف وفقًا للاستخدام الفعلي ، للكشف عن التسرب الأكثر عمومية ، أقل طريقة يمكن أن تحددها طريقة تحديد موقع التسرب والحكم على التسرب ، ومخطط مبدأ الكشف كما هو مبين في الشكل 4 (يحفظ لجسم تجويف صغير ، ونظام الفراغ ، ومزاج محلل طيف الهليوم مباشرة للضخ كشف تسرب الغاز).
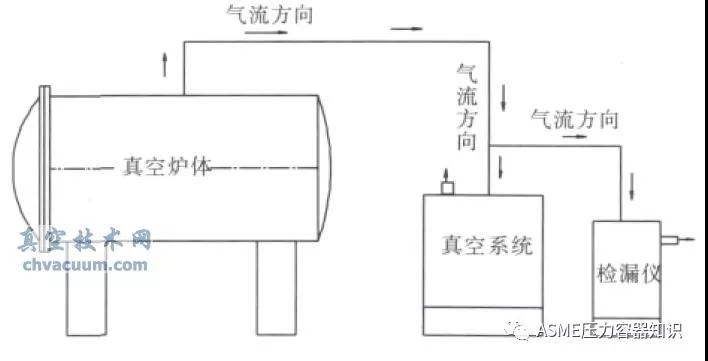
تين. 4 مخطط تخطيطي للكشف عن تسرب نموذجي
كما هو مبين في الشكل 4 من المعدات الفراغية النموذجية ، ومبدأ عملها هو: البداية تتكون بشكل رئيسي من فرن فراغ نظام الفراغ ، فراغ للكشف عن التسرب عند نقطة القياس ، بعد كاشف التسرب المفتوح ، كاشف التسرب هو في حد ذاته مجموعة مكونة من مضخة جزيئية صغيرة ونظام فراغ مضخة ميكانيكية ، بعد افتتاحه تشارك أيضا في استخراج جسم الفرن ، في هذه المرحلة ، يمكن استخدام موظفي التفتيش ، غاز الهيليوم لتفجير جميع الواجهات في جسم الفرن واللحام ، إذا كان هناك قمع ، عندما بعد هذا الموقف ، سيكون هناك كمية صغيرة من غاز الهيليوم مع الهواء في الفرن ، ومرة أخرى عن طريق أنبوب الفراغ بعيدًا ، في هذه المرحلة ، سيكون هناك كمية صغيرة من غاز الهيليوم في كاشف التسرب ، كتلة الهيليوم يقوم الطيف داخل المكشاف باكتشاف وجود الهيليوم وإرسال إنذار لتنبيه الكاشف إلى وجود تسرب بالقرب من الموقع. ونظراً لكثافة منخفضة من غاز الهيليوم ، فسوف يطفو إلى الأعلى في الجو. لذلك ، أثناء اختبار نفخ الغاز ، يجب تفجير الجزء العلوي من الجهاز لتحديد موقع نقطة التسرب. عند إجراء الكشف عن تسرب الغلاف المزدوج ، يمكن استخدام الغلاف باعتباره تجويفًا مستقلًا لاكتشاف الفراغ ، وذلك لتحقيق الكشف مرة واحدة عن الجدران الداخلية والخارجية. نظرًا لأن تكنولوجيا الكشف عن التسرب الحديثة كافية لجعل تسرب الهواء للنظام الفراغي أصغر بكثير من تصريف الهواء للنظام ، فإن حجم المضخة الفراغية التي يتطلبها نظام الفراغ يعتمد بشكل أساسي على حجم معدل تصريف الهواء للمواد المستخدمة في نظام الفراغ. لذلك ، تختلف سرعة ضخ المضخة الفراغية في أنواع مختلفة من مواد البطانات.
تتميز هذه الطريقة بدقة عالية للكشف ومناسبة للكشف عن المعدات ذات المتطلبات الصارمة الخاصة بضيق الهواء. الاستثمار لمرة واحدة للكشف عن تسرب الهيليوم مرتفع نسبيًا ، وتكلفة تشغيل الكشف منخفضة نسبيًا ، ولا يوجد ضرر مادي لموظفي الكشف. لذلك ، إنها طريقة مثالية للتسرب. لقد تم تصنيع كاشف التسرب الحالي في الصين ، والذي يمكن استخدامه للكشف عن بدء التشغيل باستخدام فراغ منخفض ، وقد وصل الحد الأدنى لمعدل التسرب إلى 10-12 سم مكعب / ثانية. يمكن أيضًا تحديد نقطة الإنذار يدويًا. من خلال مقارنة كاشفتي التسرب اللذين استخدمهما المؤلف ، مع التقدم التكنولوجي ، وصلت درجة الفراغ في نقطة الانطلاق الحالية إلى 2000Pa ، مما يوفر وقت استخراج الفراغ بشكل كبير قبل الكشف. وفي الوقت نفسه ، فإن حجم كاشف التسريب أصبح أصغر وأخف وزناً ، مما يسهل حمله.
2.3 ، X ، Y راي ، أشعة النيوترون ، ثلاثة ، الأولين يستخدمان على نطاق واسع في كشف عيوب لحام غلاية وعاء الغلاية ، وغيرها من المنتجات الصناعية ، ومواد الهيكل ، وتستخدم فقط في المناسبات الخاصة ، وأشعة النيوترون بالأشعة السينية من خلال أجسام التشعيع ستكون هناك خسارة ، بعد مواد سماكة مختلفة لمعدل امتصاصها ، ضع الفيلم على الجانب الآخر من الجسم ليكون خفيفًا ، ويمكن أن ينتج عنه ذلك بسبب شدة الإشعاع ورسومات مختلفة ، يمكن لموظفي ورقة المراجعة وفقًا للصورة للحكم على ما إذا كانت الكائنات داخل المعيب وطبيعة العيب ، تتطلب هذه الطريقة استثمارًا أوليًا كبيرًا نسبيًا ، كما يحتاج تقييم الأشخاص إلى تجربة معينة ، ويستغرق التدريب وقتًا طويلاً ، ويحتاج المشغلون إلى حماية أنفسهم. للمعدات من نوع شطيرة ، توهين الأشعة في الاختراق الثانوي كبير جدا ، لا يمكن أن الصورة ، والموقع المحدد للعيب من الصعب تحديد.
2.4 مبدأ الكشف عن عيوب الجسيمات المغناطيسية هو: عندما يتم ممغنطة الشغل ، إذا كان هناك عيب على سطح الشغل ، سيتم إنشاء تسرب الفيض المغناطيسي بسبب زيادة المقاومة المغناطيسية عند الخلل ، والمجال المغناطيسي المحلي سيتم تشكيلها. سوف يُظهر المسحوق المغناطيسي شكل الخلل وموضعه هنا ، وذلك للحكم على وجود الخلل. مزايا فحص الجسيمات المغناطيسية هي كما يلي: إنها فعالة للغاية لفحص العيوب مثل المواد الفولاذية أو شقوق سطح الشغل ؛ معدات بسيطة والتشغيل ؛ سرعة التفتيش السريعة مريحة للتفتيش على المعدات الكبيرة والشغل في الموقع ؛ تكلفة التفتيش هي أيضا أقل. العيوب: تنطبق فقط على المواد المغناطيسية. يمكن عرض طول العيب وشكله فقط ، ولكن من الصعب تحديد عمقه ؛ لا تزال بعض قطع العمل التي لها تأثير على مغناطيسية الثبات بحاجة إلى إزالة المغناطيسية والتنظيف بعد فحص الجسيمات المغناطيسية. لذلك ، هذه الطريقة غير مناسبة للمعادن والهيكل غير الممغنط مع هيكل سترة مزدوج.
2.5 ، والمبدأ الأساسي للاختبار بالموجات فوق الصوتية هو استخدام الاختراق العميق بالموجات فوق الصوتية للمواد المعدنية ، من خلال مقطع عرضي في قسم آخر ، على حافة خصائص انعكاس واجهة من العيوب ، وسيلة للتحقق من الأجزاء عند شعاع الموجات فوق الصوتية من السطح من خلال التحقيق من خلال الأجزاء المعدنية داخل ، واجه عيوب مع أجزاء على التوالي عندما موجة انعكاس القاع ، على الشاشة شكل موجة النبض ، وفقا لموجة النبض S hape لتحديد موقع العيب والحجم. تمكن كاشف الخلل بالموجات فوق الصوتية الحالي من الإشارة بدقة إلى موضع الخلل ، والحكم على نوع الخلل في التماس اللحام من خلال الحكم على الحالة المستمرة لموضع الخلل ، وتكوين أنواع مختلفة من المجسات وفقًا لأشكال سطح مختلفة للكشف الشغل (انظر الشكل 5).

تين. 5 كاشف بالموجات فوق الصوتية
بالمقارنة مع فحص الأشعة السينية ، يتمتع الفحص بالموجات فوق الصوتية بمزايا الحساسية العالية ، والدورة القصيرة ، والتكلفة المنخفضة ، والمرونة ، والراحة ، والكفاءة العالية وغير ضارة لجسم الإنسان. العيب هو أنه يتطلب سطح عمل سلس وموظفو تفتيش ذوي خبرة لتمييز أنواع العيوب وليس لديهم تصور مرئي للعيوب. اختبار الموجات فوق الصوتية مناسب لفحص الأجزاء بسمك كبير. لطائرة ناعمة أو للكشف عن دائرة نصف قطر أكبر للانحناء ، يمكن استخدام مسبار عادي لاختبار اللحام ، ويمكن إجراء السطح لممارسة الجنس الآخر طبقًا لأدوات اختبار العميل الخاصة بجهاز استشعار خاص لتلبية متطلبات جميع أنواع ظروف العمل ، بشكل عام أدركت المواد المستخدمة لاختبار الميزات بالموجات فوق الصوتية للبرنامج الجاهزة المواد الأساسية ، من خلال إلى حجم الخلل ويمكن تعيين حد التنبيه.
2.6 للكشف عن مجموعة على مراحل هو أيضا نوع من الموجات فوق الصوتية. يمكن التحكم في معلمات الحزمة الرئيسية بالموجات فوق الصوتية ، مثل الزاوية ونطاق التركيز وحجم التركيز ، بواسطة البرنامج. علاوة على ذلك ، يمكن مضاعفة الحزمة عبر صفيف طويل جدًا (على غرار تكنولوجيا الرادار التدريجي). تضيف هذه الميزات عددًا من التطبيقات الجديدة إلى تقنية الصفيف التدريجي ، مثل القدرة على تغيير زاوية الشعاع بسرعة دون تحريك المسبار نفسه أثناء مسح الشغل. يمكن أن تحل المصفوفة المرحلية أيضًا محل تحقيقات متعددة وأجزاء ميكانيكية. من خلال حساب البرنامج الداخلي وتحليله ، يمكنه عرض موقع وحجم العيوب الداخلية في الواجهة الرسومية (كما هو موضح في الشكل 6). تم تحسين دقة التصوير ودقة الموقع إلى حد كبير ، وكانت العملية بسيطة نسبيًا. يمكن نقل الجهاز حسب الرغبة ، ويمكن وضع المسبار في أي موقف وزاوية. في الوقت الحالي ، يكون سعر شراء هذا النوع من المعدات مرتفعًا نسبيًا ، وتكلفة التشغيل منخفضة.
2.7. يتمثل المبدأ الأساسي للكشف عن الخلل في اللون (الاختراق) في استخدام الشعيرات الدموية لجعل سائل التوغل يتغلغل في العيوب ، ويزيل سائل تغلغل السطح من خلال التنظيف ، ثم يستخدم التأثير الشعري لعامل التصوير لامتصاص سائل التخلل المتبقي في العيوب لتحقيق الهدف اختبار العيوب. يمكن استخدامه فقط للكشف عن العيوب الموجودة على السطح ، ولا يمكن اكتشافه للعيوب ذات اللحام الرقيق جدًا داخل السطح أو المسام الموجودة في منتصف اللوحة.

تين. 6 المرحلة التي تسيطر عليها للكشف عن الخلل
2.8 الكشف عن الدوامة الحالية هو تطبيق مبدأ الحث الكهرومغناطيسي لإضافة إشارة الإثارة إلى ملف التحقيق. عندما يكون المسبار قريبًا من سطح المعدن ، يولد الحقل المغناطيسي المتناوب حول الملف تيارًا مستحثًا على سطح المعدن. بالنسبة للصفائح المعدنية ، فإن اتجاه التدفق للتيار المستحث هو عبارة عن دائرة لفائف متحدة المركز ، على شكل دوامة تسمى دوامة. يتأثر حجم ومرحلة ونمط تدفق التيار الدوامي بموصلية العينة. يخلق تيار الدوامة أيضًا مجالًا مغناطيسيًا يؤدي بدوره إلى تغيير مقاومة لفائف الاختبار (انظر الشكل 7).

تين. 7 الدوامة مبدأ الاختبار الحالي
لذلك عندما يتغير سطح الموصل أو بالقرب من عيوب السطح أو قياس المواد المعدنية ، سوف يؤثر على شدة وتوزيع تيار الدوامة ، والناجم عن التغيرات في لفائف لفائف اختبار تيار التيار وتغيير المعاوقة ، وفقًا للتغيير ، يمكن أن يعرف بشكل غير مباشر عيوب الموصلات إذا كان هناك تغيير وأداء المواد المعدنية. في الوقت نفسه ، يجب أن يكون هدف اختبار التيار الدوامي عبارة عن مواد موصلة ، وليس مناسبًا للكشف عن العيوب الداخلية العميقة للمواد المعدنية ، وهو الحد من اختبار تيار الدوامة في التطبيق. ثانياً ، لا يزال اختبار التيار الدوامي في مرحلة المقارنة المكافئة ، ولا يزال يتعين تحديد ودراسة الدقة النوعية والكمية للعيوب.
يمكن استخدام هذه الطريقة لاكتشاف العيوب في لوحة المعدات. يمكن استخدامه أيضًا في طبقات اللحام التي يتم لحامها تلقائيًا وبركة اللحام أكثر اتساقًا. ومع ذلك ، بالنسبة إلى طبقات اللحام التي يتم لحامها يدويًا ، يكون انحراف القياس لهذه الطريقة كبيرًا ، مما يؤثر على تقدير جودة التماس اللحام.
2.9 كشف عيوب التصوير بالأشعة تحت الحمراء الحرارية: يُسمى الجزء الذي يبلغ طول موجته 2.0 مللي ~ 1000 مللي بالأشعة تحت الحمراء الحرارية. جميع الكائنات من حولنا التي تتجاوز الصفر المطلق (-273 درجة مئوية) تنبعث باستمرار أشعة تحت الحمراء الحارة. لذلك ، الأشعة تحت الحمراء الحرارية (أو الإشعاع الحراري) هي الإشعاع الأكثر انتشارًا في الطبيعة. بالإضافة إلى عالمية الوجود ، للإشعاع الحراري خواص هامة أخرى.
(1) الأشعة تحت الحمراء الحرارية "نافذة في الغلاف الجوي". بسبب هذه الميزة ، توفر تقنية التصوير الحراري بالأشعة تحت الحمراء معدات رؤية ليلية متطورة للجيش.
(2) يرتبط مقدار طاقة الإشعاع الحراري لجسم ما بدرجة حرارة سطحه مباشرة. هذه الخاصية للإشعاع الحراري تمكن الناس من استخدامه لقياس درجة حرارة عدم الاتصال وتحليل الحالة الحرارية للأجسام ، وبالتالي توفير وسيلة مهمة للكشف والأداة التشخيصية للإنتاج الصناعي والحفاظ على الطاقة وحماية البيئة والجوانب الأخرى. تعمل أجهزة التصوير الحراري الحديثة في منطقة منتصف الأشعة تحت الحمراء (الطول الموجي 3 ميكرون ~ 5 ميكرون) أو منطقة الأشعة تحت الحمراء البعيدة (الطول الموجي 8 ميكرون ~ 12 ميكرون). عن طريق الكشف عن الأشعة تحت الحمراء من جسم ما ، ينتج المصور الحراري صورة في الوقت الفعلي توفر صورة حرارية للمشهد. وتحويل صورة الإشعاع غير المرئي إلى صورة واضحة وواضحة للعين البشرية. التصوير الحراري حساس للغاية ويمكنه اكتشاف اختلافات في درجة الحرارة أقل من 0.1 ℃ . بناءً على ذلك ، يمكننا فهم المعدات المختبرة كمصدر للحرارة ، والحكم على العيوب الموجودة داخل المادة من خلال تحليل التصوير الحراري للسطح.
وفقًا لتقنية التصوير الحراري بالأشعة تحت الحمراء ، يمكننا أن نكون على السطح الداخلي للمعدات والكشف عن اللحام بالأشعة تحت الحمراء الحرارية وتصوير اللحام وجميع اللوحات في سماكة اللوحة أو تغييرات التكوين ، من موجة الأشعة تحت الحمراء هي أيضًا مع المحيط ، عن طريق التسخين السطح الداخلي ، بركة المنصهر لحام أجزاء ضعيفة من درجة الحرارة ستكون أعلى من درجة الحرارة المحيطة ، يمكن أن تظهر في التصوير بالأشعة تحت الحمراء.

الشكل 8 لحام الأجزاء التالفة
عند مراقبة عيوب الشغل كما هو موضح في FIG. 8 ، بسبب تأثير تسطيح سطح اللحام وسطح الشغل ، ليس من السهل مراقبة نقطة التسرب في FIG. 9. عند اكتشاف جسم الفرن كما هو موضح في FIG. 10 أدناه ، يمكن استخدام المنطقة الحمراء المعروضة كموقع رئيسي للمخاطر المخفية. من خلال فحص التصوير الفعلي لأنواع مختلفة من الشغل ، يكون التأثير واضحًا عند فحص الشغل ذي الانحناء الأكبر أو التسطيح الأفضل. يمكن ملاحظة موضع العيب بشكل واضح في واجهة المكشاف ، وليس من السهل استخدام هذه الطريقة للأسطح المعقدة. من حيث التصوير الحراري نفسه ، الحجم الصغير نسبيًا ، التشغيل البسيط ، سهولة الحمل ، يمكن للمشغل اكتشاف يده مباشرة ، والأهم من ذلك هو أن ميزة الاختبار هي الاتصال ، بحيث يمكن تحقيقه على الإنترنت ، يمكن أن يكون تعسفيًا وضعت زاوية ، وكفاءة عالية للكشف ، ويمكن أيضا عملية الكشف عن الفيديو ، وتوفير الكشف الميداني في الوقت الحقيقي. ومع ذلك ، فإن النقاط غير الطبيعية التي يوفرها التصوير الحراري بالأشعة تحت الحمراء تحتاج أيضًا إلى مزيد من الفحص بواسطة الكاشف. وفي الوقت نفسه ، فإن سعر جهاز التصوير الحراري بالأشعة تحت الحمراء مرتفع نسبيًا ، ويجب تحسين دقة المنتجات المحلية ودقتها. في مراقبة المكونات الكهربائية ، يمكن للكفاءة المنخفضة والخطأ الكبير لمسدس قياس درجة الحرارة أن يدركوا المراقبة المستمرة بعيدًا عن المصادر الخطرة.

تين. 9 نتائج التصوير الحراري

تين. 10 نتائج التصوير الحراري للجسم الفرن
استنادًا إلى الوسائل والأدوات المختلفة للكشف عن العيوب وتسربها ، يقوم المستخدم باختيار أدوات وأدوات الكشف المناسبة والاقتصادية وفقًا لخصائص ومتطلبات معداته الخاصة.